
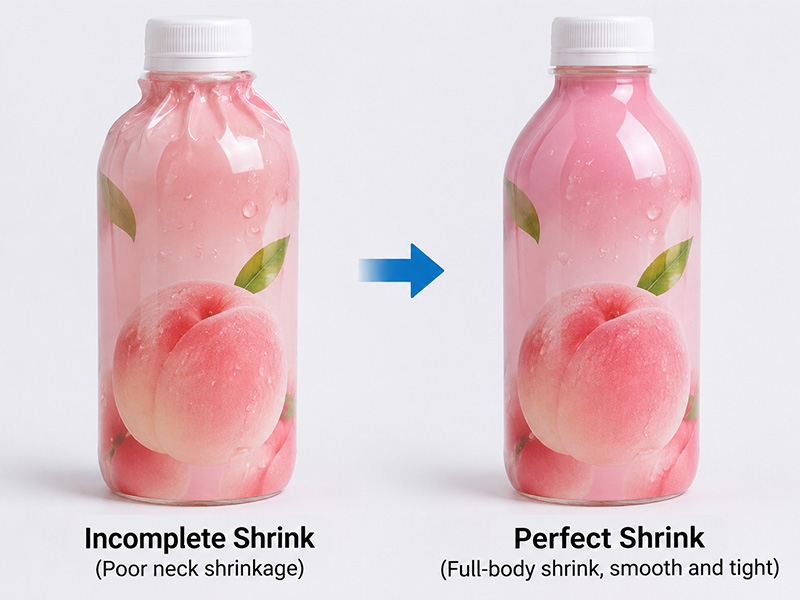
Ein Schrumpfschlauch-Etikett kann am Flaschenkörper selbst makellos glatt aussehen, aber im Schulterbereich Falten, Knicke oder lose Stellen entwickeln. Dies ist ein häufiges Problem beim Anbringen von Schrumpfschläuchen an Shampooflaschen, Kosmetikbehältern, Waschmittelflaschen und anderen unregelmäßig geformten Verpackungen.
Warum werfen Schrumpfärmel Falten an den Flaschenschultern? In den meisten Fällen liegt das Problem an ungleichmäßiger Folienkontraktion, zu großem Hülsenspiel, ungeeigneten Folienschrumpfeigenschaften, falscher Hülsenpositionierung oder unzureichender Wärmeverteilung. Besonders problematisch ist der Flaschenhals, da sich der Flaschendurchmesser zwischen Korpus und Hals ändert und die Hülse daher einer komplexeren Kontur folgen muss.
Eine einfache Erhöhung der Tunneltemperatur ist nicht immer die richtige Lösung. Ein besserer Ansatz ist die gemeinsame Bewertung der Flaschengeometrie, des Schrumpfschlauchmaterials, der Applikationsqualität, der Dampfverteilung und der Förderbandgeschwindigkeit.
Bei EPK Packingline bieten wir Anlagen zum Etikettieren von Flaschenhüllen, zum Dampfschrumpfen und zum Trocknen von Flaschen an. Die Ursache von Falten an den Flaschenschultern zu verstehen, ist ein wichtiger erster Schritt bei der Auswahl der richtigen Anlage. Lösung für Dampfschrumpftunnel und Flaschentrockner.
Warum werfen Schrumpfschlauch-Etiketten Falten an den Flaschenschultern?
Die Schulter bildet den Übergangsbereich zwischen dem breiteren Flaschenkörper und dem schmaleren Hals. Im Gegensatz zu einer geraden zylindrischen Flasche weist eine konturierte Flasche wechselnde Durchmesser und gekrümmte Oberflächen auf. Beim Aufbringen eines Schrumpfschlauchs muss sich die Folie während des Schrumpfvorgangs zusammenziehen und sich diesen unterschiedlichen Formen anpassen.
Wird die Folie im Schulterbereich nicht ausreichend oder gleichmäßig erwärmt, schrumpft sie möglicherweise nicht ausreichend, um sich der Flaschenkontur anzupassen. Ziehen sich verschiedene Abschnitte der Hülle unterschiedlich stark zusammen, kann überschüssiges Material sichtbare Falten oder Knicke bilden.
Mehrere Faktoren beeinflussen das endgültige Erscheinungsbild der Schrumpffolie:
- Winkel der Flaschenschulter, Krümmung und Durchmesserübergang.
- Hülsenumfang und Foliendicke.
- Filmschrumpfungsprozentsatz in Maschinen- und Querrichtung.
- Dampfverteilung und Düsenpositionierung.
- Förderbandgeschwindigkeit und Expositionszeit im Tunnel.
- Positionierung und Anwendungsqualität der Hülse.
Aus diesem Grund erzielt ein Schrumpftunnel, der bei geraden PET-Flaschen eine glatte Oberfläche erzeugt, möglicherweise nicht dasselbe Ergebnis bei ovalen Shampooflaschen oder Behältern mit steiler Schulter. Die Maschinenkonfiguration und die Schrumpfparameter müssen dem tatsächlichen Flaschenprofil entsprechen.
Häufige Ursachen für Faltenbildung an den Flaschenschultern durch Schrumpfmanschetten
Das Verständnis dafür, wo und wie die Falten entstehen, kann helfen, die zugrunde liegende Ursache zu identifizieren. Im Folgenden werden häufige Ursachen bei der Schrumpfschlauch-Etikettierung von Flaschen aufgeführt.
Ungleichmäßige Schrumpfung im Schulterbereich
Die Schulterpartie erfordert in der Regel eine andere Umfangsverengung der Hülse als der Flaschenkörper. Stimmen die Schrumpfeigenschaften der Folie nicht mit der Flaschenkontur überein, kann es zu Schwierigkeiten beim Anpassen an den gebogenen Übergang kommen.
Dies fällt besonders bei Flaschen mit breitem Korpus, schmalem Hals, steiler Schulter oder ausgeprägten Rundungen auf. Die Folie kann am Korpus straff sitzen, während an der Schulter überschüssiges Material vorhanden ist.
Was zu überprüfen ist: Prüfen Sie das Flaschenprofil und die Schrumpfkurve bzw. die Schrumpfdaten des Folienherstellers. Stellen Sie sicher, dass die gewählte Folie über ausreichendes Querschrumpfvermögen für die erforderliche Flaschenkontur verfügt. Gehen Sie nicht davon aus, dass eine für gerade Behälter geeignete Folie automatisch auch für komplexe Flaschenformen geeignet ist.
Falsche Schrumpfschlauchabmessungen
Die Größe der Hülle ist ein weiterer wichtiger Faktor. Ist der Hüllenumfang zu groß für die Flasche, muss sich mehr Material zusammenziehen, bevor die Folie eng an der Oberfläche anliegt. Dadurch kann sich die Gefahr von Faltenbildung oder Kräuselungen an gebogenen Stellen erhöhen.
Ist die Manschette jedoch zu eng, kann ein gleichmäßiges Anbringen schwierig werden. Auch übermäßige Spannung, falsche Positionierung oder Verformung während des Anbringens können das Endergebnis beeinträchtigen.
Was zu überprüfen ist: Messen Sie den Flaschenumfang an Korpus, Schulter und Hals. Vergleichen Sie diese Maße mit den Abmessungen der Schrumpffolie und der tatsächlichen Schrumpfleistung der Folie. Prüfen Sie außerdem, ob die Schrumpffolie vor dem Einführen in den Schrumpftunnel korrekt positioniert ist.
Ungeeignete Schrumpffolie oder Foliendicke
Unterschiedliche Schrumpfschlauchmaterialien weisen unterschiedliche Schrumpfeigenschaften, Temperaturanforderungen und Verarbeitungsfenster auf. PETG, PVC und OPS sind gängige Schrumpfschlauchmaterialien, deren Eignung jedoch vom Flaschendesign, dem Etikettendesign, dem erforderlichen Schrumpfverhältnis und der Tunnelkonfiguration abhängt.
Die Filmdicke beeinflusst auch das Schrumpfverhalten des Materials. Ein dickerer Film erfordert möglicherweise andere Heizbedingungen als ein dünnerer. Die Dicke allein entscheidet jedoch nicht über ein gleichmäßiges Schrumpfverhalten. Wichtiger sind die Schrumpfkurve des Films, sein richtungsabhängiges Schrumpfverhalten und die Kompatibilität mit der Flaschenform.
Was zu überprüfen ist: Bitten Sie den Folienlieferanten um Daten zum Schrumpfungstest und empfohlene Verarbeitungsbedingungen. Bewerten Sie die Folie anhand der tatsächlichen Flasche und verlassen Sie sich nicht nur auf die nominellen Materialspezifikationen.
Falsche Ärmelposition vor dem Einlaufen
Eine Manschette, die schräg oder ungleichmäßig in den Tunnel eingeführt wird, kann selbst bei optimalen Heizbedingungen Falten bilden. Liegt die Manschette nicht waagerecht, kann eine Seite der Schulter eine unterschiedliche Materialmenge erhalten oder einen anderen Schrumpfverlauf aufweisen als die andere Seite.
Was zu überprüfen ist: Prüfen Sie die Schrumpfschlauchfolie unmittelbar nach dem Aufbringen und vor dem Schrumpfen. Achten Sie auf schief sitzende Etiketten, ungleichmäßige Folienhöhe, Falten und ungleichmäßige Schnitt- oder Applikationsfehler. Sollte das Problem bereits vor dem Eintritt der Flasche in den Tunnel sichtbar sein, korrigieren Sie zunächst den Etikettier- oder Zuführungsprozess.
Wie die Dampfverteilung die Qualität von Schrumpfschläuchen beeinflusst
Die Wärmeverteilung ist einer der wichtigsten Faktoren für eine gleichmäßige Schrumpfschlauch-Oberfläche. Selbst bei korrekter Wahl von Folie und Schlauchabmessungen kann eine ungleichmäßige Erwärmung zu unvollständigem Schrumpfen, lokalen Falten oder übermäßiger Kontraktion in bestimmten Bereichen führen.
Ein Dampfschrumpftunnel nutzt eine kontrollierte Dampfzufuhr, um die Schrumpfhülle um die Flasche zu erhitzen. Ein korrekt konfiguriertes Dampfsystem kann die Wärme in verschiedenen Bereichen des Behälters verteilen und so für unterschiedliche Flaschenformen geeignete Heizbedingungen schaffen.
Dies ist besonders nützlich bei der Verarbeitung von Flaschen mit gebogenen Schultern, schmalen Hälsen, ovalen Profilen oder anderen unregelmäßigen Formen. Das Dampfzufuhrsystem sollte so konfiguriert sein, dass die Bereiche, in denen sich die Folie zusammenziehen muss, ausreichend erhitzt werden.
Beispielsweise verfügt der halbautomatische Dampfschrumpftunnel EPS-1A von EPK über ein einstellbares Dampfverteilungssystem. Die angegebene Konfiguration umfasst 10 Dampfleitungen mit 700 Sprühdüsen, die sich individuell horizontal und vertikal verstellen lassen. Dadurch kann die Dampfzufuhr an unterschiedliche Behälterformen und Schrumpfanforderungen angepasst werden.
Wichtig ist, dass der Dampf den Schulterbereich effektiv erreicht, ohne den Flaschenkörper oder -hals unnötig zu überhitzen. Die Bediener sollten während der Produktion die Düsenposition, den Dampfdruck, den Dampfstrom, die Flaschenausrichtung und das tatsächliche Verhalten des Films überprüfen.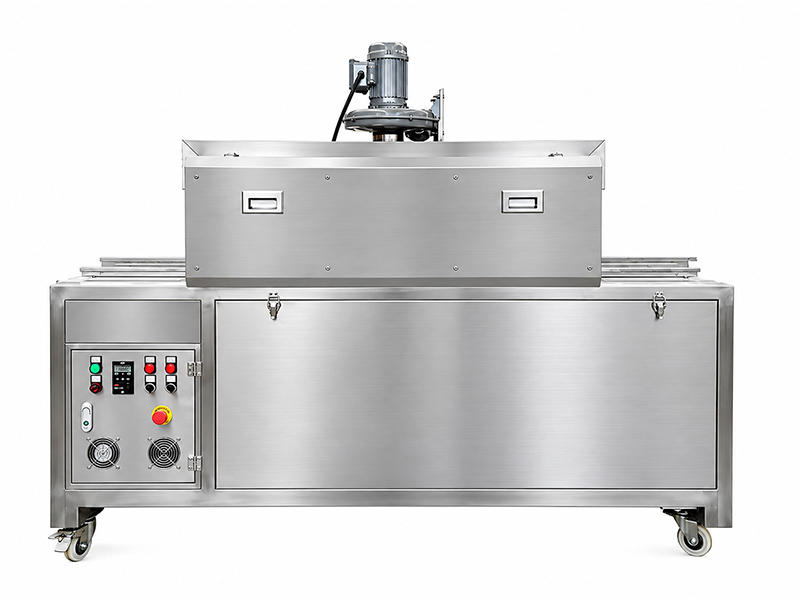
Für Kunden, die konturierte Flaschen verarbeiten, bietet EPK Folgendes an: halbautomatische Dampfschrumpftunnel mit eingebauten GeneratorenDie Ausrüstung kann hinsichtlich flexibler Flaschenanwendungen und unterschiedlicher Dampfverteilungsanforderungen evaluiert werden.
Warum eine Erhöhung der Temperatur im Schrumpftunnel Falten möglicherweise nicht beseitigt
Wenn Bediener Falten im Bereich der Flaschenschulter bemerken, ist die Erhöhung der Tunneltemperatur oft die erste Maßnahme, die sie in Betracht ziehen. Dies löst das Problem jedoch nicht immer.
Wenn das Hauptproblem in einer ungleichmäßigen Dampfverteilung, einem zu großen Hülsenspiel oder ungeeigneten Schrumpfeigenschaften der Folie liegt, kann eine höhere Temperatur die Ursache möglicherweise nicht beheben. Stattdessen können andere Mängel auftreten, wie z. B. übermäßiges Schrumpfen, Verzerrungen des Designs, Beschädigungen der Folie oder Verformungen der Flasche.
PET-Flaschen und andere wärmeempfindliche Behälter erfordern besondere Aufmerksamkeit. Der Erhitzungsprozess muss sowohl für die Schrumpffolie als auch für das Behältermaterial geeignet sein. Ein erfolgreiches Schrumpfergebnis darf nicht zu Lasten der Flaschenform oder der strukturellen Stabilität gehen.
Eine effektivere Vorgehensweise zur Fehlerbehebung ist:
- Prüfen Sie, ob die Hülle die richtige Größe hat und richtig positioniert ist.
- Prüfen Sie das Folienmaterial und seine Schrumpfungseigenschaften.
- Überprüfen Sie die Positionierung der Dampfdüse und die Wärmeverteilung.
- Dampfdruck, Temperatur und Einwirkzeit auswerten.
- Die Förderbandgeschwindigkeit ist dem tatsächlichen Schrumpfergebnis entsprechend anzupassen.
- Prüfen Sie nach jeder Justierung auf Flaschenverformungen, Filmverzerrungen und Falten.
Die besten Betriebsbedingungen sind diejenigen, die eine gleichbleibende Hülsenqualität bei der erforderlichen Produktionsgeschwindigkeit gewährleisten, und nicht einfach die höchste Temperatureinstellung.
Wie sich Förderbandgeschwindigkeit und Schrumpfzeit auf das Endergebnis auswirken
Die Förderbandgeschwindigkeit bestimmt, wie lange jede Flasche im Schrumpftunnel verbleibt. Diese Einwirkzeit beeinflusst direkt, wie die Folie auf Hitze reagiert.
Bewegt sich das Förderband zu schnell, erhält die Schrumpffolie möglicherweise nicht genügend Wärme, um den Schrumpfvorgang abzuschließen, insbesondere im Bereich der Flaschenschulter. Bewegt sich das Förderband zu langsam, können Folie und Flasche übermäßig erhitzt werden, was zu Verformungen oder anderen optischen Mängeln führen kann.
Tunnellänge, Förderbandgeschwindigkeit, Dampfzufuhr und Folienspezifikationen müssen daher gemeinsam bewertet werden. Eine Einstellung, die bei einem Testlauf mit niedriger Geschwindigkeit funktioniert, liefert möglicherweise nicht das gleiche Ergebnis bei normaler Produktionsgeschwindigkeit.
Für eine zuverlässigere Fehlersuche empfiehlt sich ein kontrolliertes Testverfahren:
- Verwenden Sie während des gesamten Tests dieselbe Flasche, dasselbe Hüllenmaterial und dieselben Hüllenabmessungen.
- Notieren Sie die aktuellen Dampf- und Förderbandeinstellungen.
- Ändern Sie jeweils nur einen Betriebsparameter.
- Überprüfen Sie nach dem Schrumpfen die Schultern, den Hauptkörper, den Hals und die Basis.
- Dokumentieren Sie die Produktionsgeschwindigkeit und das Erscheinungsbild jedes Testergebnisses.
- Wiederholen Sie den Test bei der vorgesehenen Produktionsrate, um die Konsistenz zu bestätigen.
Dieser Ansatz hilft dabei festzustellen, ob das Problem auf eine unzureichende Erhitzungszeit, eine ungleichmäßige Dampfeinwirkung oder eine mangelnde Kompatibilität zwischen Film und Flaschendesign zurückzuführen ist.
Wie man einen Dampfschrumpftunnel für konturierte Flaschen auswählt
Für Hersteller von Shampoo, Lotionen, Waschmitteln, Getränken und anderen abgefüllten Produkten ist die Auswahl eines geeigneten Dampfschrumpftunnels ein wichtiger Faktor für die Erzielung einer gleichbleibenden Qualität der Verpackungen.
Anstatt die Geräte nur nach ihrer beworbenen Produktionsgeschwindigkeit auszuwählen, sollten Sie die folgenden technischen Anforderungen berücksichtigen.
Dampfverteilung und -regulierung
Achten Sie auf ein Dampfsystem, das die Wärme gleichmäßig um den Behälter verteilt und sich an unterschiedliche Flaschenformen anpassen lässt. Verstellbare Dampfleitungen und Düsen ermöglichen es dem Bediener, den Dampf gezielt auf Bereiche zu lenken, die besondere Aufmerksamkeit erfordern, wie z. B. abgerundete Schultern und enge Halsübergänge.
Kompatibilität von Flaschengröße und -form
Prüfen Sie den zulässigen Flaschendurchmesser, die Höhe, die Ausrichtung und die Form. Produziert Ihre Fabrik verschiedene Flaschendesigns, überlegen Sie, ob die Maschine durch Anpassungen unterschiedliche Behälter verarbeiten kann, anstatt umfangreiche mechanische Änderungen zu erfordern.
Produktionskapazität und Förderbandkonfiguration
Die benötigte Flaschenanzahl pro Minute sollte zusammen mit den Flaschenabmessungen, dem Folienmaterial, der Tunnellänge und den Schrumpfungsanforderungen berücksichtigt werden. Die tatsächliche Produktionskapazität sollte anhand Ihrer Produkt- und Hülsenmuster bestätigt werden.
Flaschentrocknung nach dem Dampfschrumpfen
Durch die Dampfschrumpfung verbleibt Feuchtigkeit auf der Flaschenoberfläche. Ein geeigneter Flaschentrockner, der nach dem Tunnel installiert wird, kann dieses Restwasser vor nachfolgenden Prozessen wie Inspektion, Codierung, Kartonierung oder Kistenverpackung entfernen.
Aus diesem Grund kann ein integriertes Dampfschrumpf- und Trocknungssystem eine praktische Option für Hersteller sein, die die Kontinuität ihres Flaschenverpackungsprozesses verbessern möchten.
EPK-Dampfschrumpftunnel- und Flaschentrocknerlösungen
EPK Packingline liefert Verpackungsmaschinen für Flaschenetikettierung, Schrumpfung, Trocknung und integrierte Verpackungslinien. Unser Anlagenportfolio deckt unterschiedliche Produktionsanforderungen ab, von einzelnen Dampfschrumpftunneln bis hin zu automatischen Schlauchbeutel-Etikettiersystemen mit integrierten Schrumpf- und Trocknungsfunktionen.
Für Kunden, die Faltenbildung an den Flaschenschultern durch Schrumpfschlauch feststellen, hängt die geeignete Lösung vom Flaschenprofil, dem Schlauchmaterial, der erforderlichen Produktionsgeschwindigkeit und den vorhandenen Verpackungsanlagen ab.
Halbautomatische Dampfschrumpftunnel- und Trocknermaschine
Diese Konfiguration kombiniert einen Dampfschrumpftunnel mit einem Flaschentrockner. Sie eignet sich für Hersteller, die bereits über Anlagen zum Aufbringen von Schrumpfschläuchen verfügen und ein spezielles System zum Schrumpfen und Entfernen von Restfeuchtigkeit benötigen.
Das Modell EPK EPS-2A+2000 ist für Behälterdurchmesser unter 140 mm und eine Verpackungsgeschwindigkeit von 40–120 Flaschen pro Minute ausgelegt, abhängig von der Produktlänge, dem Folienmaterial und anderen Betriebsbedingungen. Diese Angaben sind modellspezifisch und sollten anhand der tatsächlichen Anwendung überprüft werden.
Erfahren Sie mehr über die EPK Halbautomatische Dampfschrumpftunnel- und Trocknermaschine.
Automatische Schlauchbeutel-Etikettiermaschine mit Dampfschrumpftunnel und Flaschentrockner
Für Fabriken, die einen stärker integrierten Produktionsprozess planen, kann ein automatisches Schlauchbeutel-Etikettiersystem mit Dampfschrumpftunnel und Flaschentrockner drei wichtige Arbeitsschritte in einer vernetzten Lösung vereinen.
Das System bringt das Etikett an, führt die Flasche dem Dampfschrumpfprozess zu und entfernt anschließend die Oberflächenfeuchtigkeit. Diese Anordnung trägt dazu bei, manuelle Eingriffe zwischen den Prozessschritten zu reduzieren und einen kontinuierlicheren Arbeitsablauf beim Abfüllen von Flaschen zu ermöglichen.
Erkunden Sie EPKs Automatische Schlauchbeutel-Etikettiermaschine mit Dampfschrumpftunnel und Flaschentrockner für integrierte Flaschenverpackungsanwendungen.
Integration einer kompletten Flaschenverpackungslinie
Wenn Ihre Produktionsanforderungen das Abfüllen, Verschließen, Etikettieren, Schrumpfen und Trocknen umfassen, unterstützt EPK Sie auch gerne bei der Konfiguration einer vernetzten Flaschenverpackungslinie. Die Anlagenanordnung wird individuell auf Flaschenabmessungen, Abfüllanforderungen, Zielausstoß, Werkslayout und nachgelagerte Verpackungsbedürfnisse abgestimmt.
Sehen Sie sich die EPK Komplettlösung für Flaschenverpackungen zu verstehen, wie verschiedene Maschinen in einen Produktionsprozess integriert werden können.
Ein typischer Arbeitsablauf beim Abfüllen von Flaschen könnte Folgendes umfassen:
Flaschenabfüllung → Verschlusszuführung und Verschließen → Etikettierung mit Schlauchbeuteln → Dampfschrumpfen → Flaschentrocknung → Weiterverarbeitung
Die genaue Konfiguration kann je nach Produkt, Flaschenmaterial, Anforderungen an die Hülle, Produktionskapazität und verfügbarem Fabrikraum angepasst werden.
Wie man Falten in Schrumpfschläuchen vor dem Kauf neuer Geräte behebt
Nicht jede Falte in der Schrumpfschlauchverpackung erfordert den Austausch der Maschine. In vielen Fällen kann eine systematische Inspektion helfen, die Fehlerursache zu ermitteln, bevor in neue Geräte investiert wird.
Nutzen Sie die folgende Anleitung zur Fehlerbehebung als erste Orientierungshilfe:
| Beobachtetes Problem | Mögliche Ursache | Was zu überprüfen ist |
|---|---|---|
| Falten um die Schulter | Ungleichmäßige Kontraktion oder unzureichende lokale Erwärmung | Dampfverteilung, Daten zur Folienschrumpfung, Flaschenkontur |
| Lockere Ärmel um den Körper | Zu viel Hülsenspiel oder unzureichende Schrumpfung | Hülsenabmessungen, Folienspezifikationen, Heizbedingungen |
| Falten nur auf einer Seite | Ungleichmäßige Positionierung oder Erwärmung | Flaschenausrichtung, Hülsenausrichtung, Düsenposition |
| Filmverzerrung oder beschädigtes Kunstwerk | Übermäßige Hitze oder ungeeignete Schrumpfbedingungen | Dampfeinstellungen, Belichtungszeit, Filmtemperaturtoleranz |
| Flaschenverformung | Übermäßige Wärmeeinwirkung | Flaschenmaterial, Wandstärke, Wärmeverteilung |
| Inkonsistente Ergebnisse bei höheren Geschwindigkeiten | Unzureichende Aufheizzeit oder instabile Prozessbedingungen | Förderbandgeschwindigkeit, Dampfzufuhr, Tunnelkonfiguration |
Diese Tabelle bietet allgemeine Hinweise zur Fehlerbehebung. Die tatsächliche Ursache sollte durch Produktionsversuche mit derselben Flasche, Hülle und unter denselben Betriebsbedingungen bestätigt werden.
Häufig gestellte Fragen zu Faltenbildung bei Schrumpfschläuchen
Warum werfen Schrumpfschläuche Falten um die Flaschenschultern?
Schrumpfschläuche werfen Falten im Bereich der Flaschenschultern, wenn sich die Folie nicht gleichmäßig zusammenziehen kann, um dem Übergang zwischen dem breiteren Flaschenkörper und dem schmaleren Flaschenhals zu folgen. Häufige Ursachen sind ungeeignete Schrumpfeigenschaften der Folie, zu großer Spalt zwischen Schläuchen, ungleichmäßige Dampfverteilung, falsche Positionierung des Schläuches und zu kurze Erhitzungszeit.
Wie kann ich Faltenbildung an den Schrumpfhüllen von Shampooflaschen verhindern?
Prüfen Sie vor der Tunneljustierung die Hülsenabmessungen, die Schrumpfeigenschaften der Folie und die Schultergeometrie. Stellen Sie sicher, dass die Hülse waagerecht aufliegt und der Dampf die Schulter gleichmäßig erreicht. Optimieren Sie anschließend die Förderbandgeschwindigkeit und die Dampfeinstellungen durch kontrollierte Produktionstests.
Kann ein Dampfschrumpftunnel die Faltenbildung bei Schrumpfschläuchen reduzieren?
Ein korrekt konfigurierter Dampfschrumpftunnel kann die Wärmeverteilung um konturierte Flaschen verbessern. Verstellbare Dampfleitungen und Düsen ermöglichen die Anpassung des Heizprozesses an verschiedene Flaschenformen. Die richtige Folie, die passenden Hülsenabmessungen und die korrekten Betriebsparameter sind ebenfalls erforderlich.
Welche Schrumpfschlauchmaterialien eignen sich für konturierte Flaschen?
PETG, PVC und OPS sind gängige Schrumpfschlauchmaterialien. Die optimale Wahl hängt vom gewünschten Schrumpfverhältnis, der Flaschengeometrie, dem Etikettendesign, der Verarbeitungstemperatur und den Anwendungsanforderungen ab. Prüfen Sie stets die Schrumpfdaten des Folienherstellers und führen Sie einen Kompatibilitätstest durch.
Beseitigen sich Falten an den Ärmeln immer durch eine Erhöhung der Dampftemperatur?
Nein. Höhere Temperaturen beheben möglicherweise keine Probleme, die durch falsche Hülsenabmessungen, ungeeignete Folie oder ungleichmäßige Dampfzufuhr verursacht werden. Übermäßige Hitze kann die Folie beschädigen, Druckbilder verzerren oder hitzeempfindliche Flaschen verformen.
Worin besteht der Unterschied zwischen einem Dampfschrumpftunnel und einem Heißluftschrumpftunnel?
Ein Dampfschrumpftunnel nutzt Dampf zum Schrumpfen der Schrumpffolie, während ein Heißluftschrumpftunnel mit erhitzter Luft arbeitet. Dampfsysteme ermöglichen eine präzise Wärmeverteilung um konturierte Behälter. Die Wahl des Systems hängt von den Folienspezifikationen, dem Flaschenmaterial, den Produktionsanforderungen und der Anlagenkonfiguration ab.
Warum ist nach dem Dampfschrumpfen ein Flaschentrockner erforderlich?
Durch die Dampfschrumpfung verbleibt Restwasser auf der Flaschenoberfläche. Ein Flaschentrockner entfernt diese Feuchtigkeit vor nachfolgenden Arbeitsschritten wie Inspektion, Codierung, Etikettierung oder Kartonierung.
Kann ein Dampfschrumpftunnel Flaschen unterschiedlicher Formen verarbeiten?
Einige Dampfschrumpftunnel sind so konstruiert, dass sie Flaschen unterschiedlicher Formen und Größen durch anpassbare Dampfverteilung und Betriebsparameter verarbeiten können. Der zulässige Durchmesser, die Höhe und die Produktionskapazität variieren je nach Modell. Für die Gerätebewertung sollten Flaschenmuster und deren Abmessungen bereitgestellt werden.
Welche Informationen sollte ich angeben, wenn ich ein Angebot für einen Dampfschrumpftunnel anfordere?
Bitte geben Sie Fotos der Flaschen, Durchmesser, Höhe, Schultermaße, Flaschenmaterial, Art und Dicke der Schrumpffolie, die angestrebte Produktionsgeschwindigkeit und die erforderliche Etikettenabdeckung an. Falls Sie bereits einen Schrumpftunnel besitzen, geben Sie bitte dessen Typ, Betriebseinstellungen und Nahaufnahmen der Falten an.
Finden Sie die passende Schrumpfschlauch-Verpackungslösung bei EPK
Ein gleichmäßiger Schrumpfschlauchverschluss am Flaschenhals hängt von mehr als nur der Temperatur ab. Flaschengeometrie, Schrumpfeigenschaften der Folie, Schlauchabmessungen, Dampfverteilung und Förderbandgeschwindigkeit beeinflussen das Endergebnis.
Wenn Ihre Shampoo-, Kosmetik-, Waschmittel- oder Getränkeflaschen nach dem Schrumpfen immer noch Falten bekommen, lohnt es sich, die gesamte Anwendung zu überprüfen, bevor Sie die Geräteeinstellungen ändern oder in eine neue Maschine investieren.
EPK Packingline bietet Dampfschrumpftunnel, Flaschentrockner, automatische Etikettiermaschinen und kundenspezifische Lösungen für Flaschenverpackungslinien. Die Auswahl unserer Anlagen erfolgt anhand Ihrer Flaschenabmessungen, des Verpackungsmaterials, Ihrer Produktionskapazität und Ihrer Werksanforderungen.
Um uns die Beurteilung Ihrer Bewerbung zu erleichtern, senden Sie uns bitte Folgendes:
- Fotos und Maße Ihrer Flasche, einschließlich Schulter und Hals.
- Flaschenmaterial und Produktanwendung.
- Material, Dicke und Abmessungen des Schrumpfschlauchs.
- Erforderliche Produktionskapazität in Flaschen pro Minute.
- Nahaufnahmen, die die tatsächlichen Falten nach dem Schrumpfen zeigen.
- Vorhandener Schrumpftunneltyp, Förderbandgeschwindigkeit und Betriebseinstellungen, sofern verfügbar.
Anhand dieser Angaben kann EPK Ihre Verpackungsanforderungen prüfen und Ihnen eine passende Maschinenkonfiguration empfehlen. Flaschen- und Sleeve-Muster können ebenfalls bewertet werden, um die Kompatibilität der Geräte vor der endgültigen Auswahl zu bestätigen.
Wünschen Sie sich eine gleichmäßigere Schrumpfschlauch-Oberflächenveredelung für Ihre Flaschen? Kontaktieren Sie EPK Packingline, um Ihre Anwendung zu besprechen und einen geeigneten Dampfschrumpftunnel, Flaschentrockner oder eine komplette automatische Sleeve-Etikettierlösung zu finden.